La fibra de aramida se utiliza en los neumáticos de bicicleta para garantizar la resistencia del neumático y al mismo tiempo lograr un peso ligero.
1. Diseño estructural de neumáticos con capa antipinchazos de fibra corta de aramida
Añadir una capa antipinchazos de fibra corta de aramida entre la capa de cuerda y la banda de rodadura de los neumáticos de bicicleta puede mejorar eficazmente la resistencia a los pinchazos. Aunque objetos afilados como clavos perforan la banda de rodadura, al entrar en contacto con la capa antipinchazos de fibra corta de aramida, esta previene eficazmente la penetración de objetos extraños bajo la presión interna del neumático, previniendo así la perforación de la cámara.
2. Aplicación de fibra corta de aramida en capa antiperforación
Teniendo en cuenta la viabilidad de producir neumáticos de bicicleta con una capa antipinchazos de fibra corta de aramida, la fórmula básica de la capa antipinchazos adopta la fórmula de caucho de la banda de rodadura de neumáticos de bicicleta que se usa ampliamente en la producción de neumáticos, y se investiga el efecto de aplicación de diferentes dosis de fibra corta de aramida sobre la base de la fórmula básica.
2.1 Análisis del efecto reforzante de la fibra corta de aramida
Los materiales de refuerzo de fibra corta comunes en los compuestos de caucho incluyen fibra de celulosa, fibra de algodón, fibra de poliéster, fibra de nailon y fibra de aramida, etc., que pueden mejorar la resistencia del compuesto de caucho.
Hay microfibrillas en
pulpa de aramida . A partir del análisis morfológico tridimensional, se puede encontrar que las microfibrillas de pulpa de aramida pueden hacer que la unión entre la pulpa de aramida y la matriz de caucho sea más firme.
Es difícil dispersar uniformemente las fibras cortas de aramida sin rizar, cortadas y con una longitud inferior a 6 mm, durante la mezcla. La pulpa de aramida, con una superficie específica elevada (7-9 m²·g⁻), es relativamente esponjosa, propensa a la electricidad estática y difícil de mezclar con el compuesto de caucho, lo que resulta en una dispersión desigual. Para una mejor dispersión de la pulpa de aramida en la matriz de caucho, se puede mezclar en forma de dispersión o masterbatch. DuPont ha desarrollado una tecnología patentada relacionada que permite una mejor dispersión de la pulpa de aramida en la matriz de caucho. El producto fabricado de esta manera se denomina Kevlar®EE.
Los experimentos han demostrado que el módulo compuesto del caucho reforzado con pulpa de aramida Kevlar®EE aumenta con el aumento del contenido de pulpa de aramida, por lo que este estudio utiliza pulpa de aramida Kevlar®EE.
2.2 Efecto de la dosificación de pulpa de aramida en la adhesión interfacial del caucho
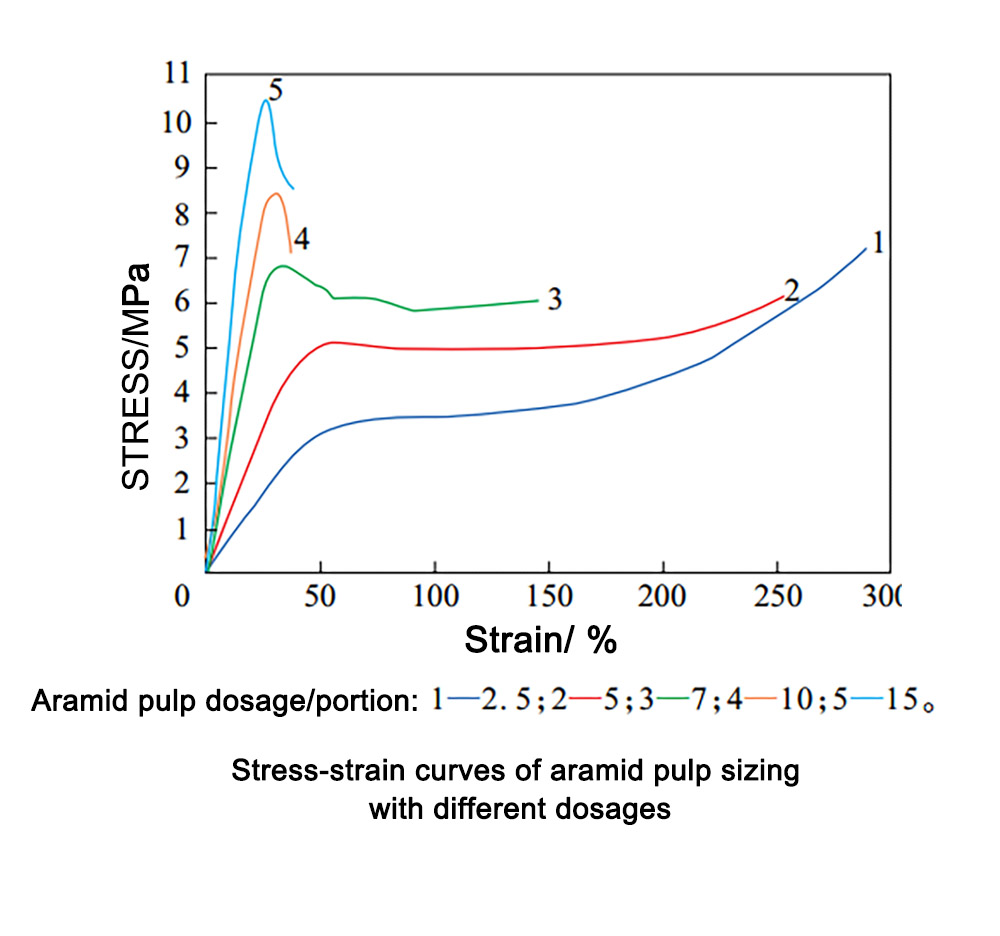
A medida que aumenta la dosis de pulpa de aramida, la resistencia a la tracción y la resistencia al desgarro del compuesto de caucho aumentan, el alargamiento de deslizamiento interfacial disminuye y la energía de deslizamiento interfacial relativa no cambia.
A medida que la fuerza de tracción externa aumenta gradualmente, se produce un deslizamiento interfacial entre la fibra de aramida y el compuesto de caucho en la capa antipuñalamiento, y finalmente ocurre un deslizamiento interfacial, lo que resulta en un punto de inflexión en la curva de tensión-deformación. La energía relativa de deslizamiento interfacial del compuesto de caucho de fibra de aramida se expresa en la curva de tensión-deformación del compuesto de caucho, que es equivalente al área de la figura triangular aproximada encerrada por la curva y el eje horizontal. El uso de la energía relativa de deslizamiento interfacial puede reflejar de forma más intuitiva la energía del compuesto de caucho para producir deslizamiento interfacial. Tensión del compuesto de caucho lleno de diferentes dosis de pulpa de aramida. A partir de este análisis, también se puede concluir que la dosis de pulpa de aramida tiene poco efecto en la energía relativa de deslizamiento interfacial del compuesto de caucho de la capa antipuñalamiento.
3. Preparación de la capa antiperforación de pulpa de aramida
El proceso de preparación de la capa antipinchazos de pulpa de aramida para neumáticos de bicicleta incluye plastificación del caucho → laminado → re-refinado de la lámina → adición de agente compuesto → lámina laminada antipinchazos → enfriamiento → corte.
Mediante análisis, se puede determinar que los principales factores que afectan el rendimiento de la capa antiperforación de pulpa de aramida son la dosis, el espesor y el tiempo de vulcanización del neumático. Una vez mezclado el caucho de la capa antiperforación de pulpa de aramida, se corta en láminas de diferentes espesores y anchos mediante una prensa y una cortadora, según los parámetros del proceso de producción de neumáticos de bicicleta de diferentes especificaciones para uso en espera.
4. Análisis de los factores que afectan el rendimiento de los neumáticos
4.1 Dosificación de pulpa de aramida
El efecto de la dosificación de pulpa de aramida en el caucho de la capa antipinchazo sobre la resistencia de la carrocería del neumático y la resistencia de unión.
Al aumentar la dosis de pulpa de aramida, la resistencia de la carrocería del neumático mejora significativamente, lo que a su vez mejora su resistencia a la perforación. Esto se debe a que, al aumentar la dosis de pulpa de aramida, aumenta el módulo compuesto del caucho, lo que a su vez aumenta la resistencia de la carrocería del neumático.
Al aumentar la cantidad de pulpa de aramida, disminuye la adherencia del cuerpo del neumático, lo que resulta en una menor durabilidad. Esto se debe principalmente a que, al aumentar la cantidad de pulpa de aramida, disminuye la adherencia del caucho, lo que resulta en una disminución significativa de la adherencia entre la capa antipinchazos y la capa de cuerda.
4.2 Espesor de la capa antiperforación
Efecto del espesor de la capa antipinchazos en la resistencia y adherencia de la carrocería del neumático.
Al aumentar el grosor de la capa antipinchazos, la resistencia del neumático aumenta y su resistencia a los pinchazos mejora significativamente. El efecto del grosor de la capa antipinchazos en la adherencia del neumático no es evidente. Cuanto más gruesa sea la capa antipinchazos, mejor será la resistencia a los pinchazos, pero aumentará su peso, lo que perjudica su ligereza. Además, un mayor grosor de la capa antipinchazos también incrementará su precio. Una capa antipinchazos demasiado gruesa no favorece la disipación térmica del neumático y puede causar otros problemas durante la conducción.
4.3 Tiempo de vulcanización
La temperatura, la presión y el tiempo son los tres elementos de la vulcanización de neumáticos. La temperatura y la presión suelen ser variables, por lo que el tiempo de vulcanización es un factor clave que afecta el rendimiento del neumático. El tiempo de vulcanización tiene un efecto significativo en el rendimiento de los productos de caucho.
Efecto del tiempo de vulcanización en la resistencia del neumático y la fuerza de unión.
En el rango de vulcanización normal de los neumáticos (8,5-9,5 min), la resistencia del neumático y el rendimiento de unión fluctúan ligeramente; pero cuando el neumático está subvulcanizado y sobrevulcanizado, la resistencia del neumático y el rendimiento de unión disminuyen significativamente con el aumento de la subvulcanización y la sobrevulcanización.
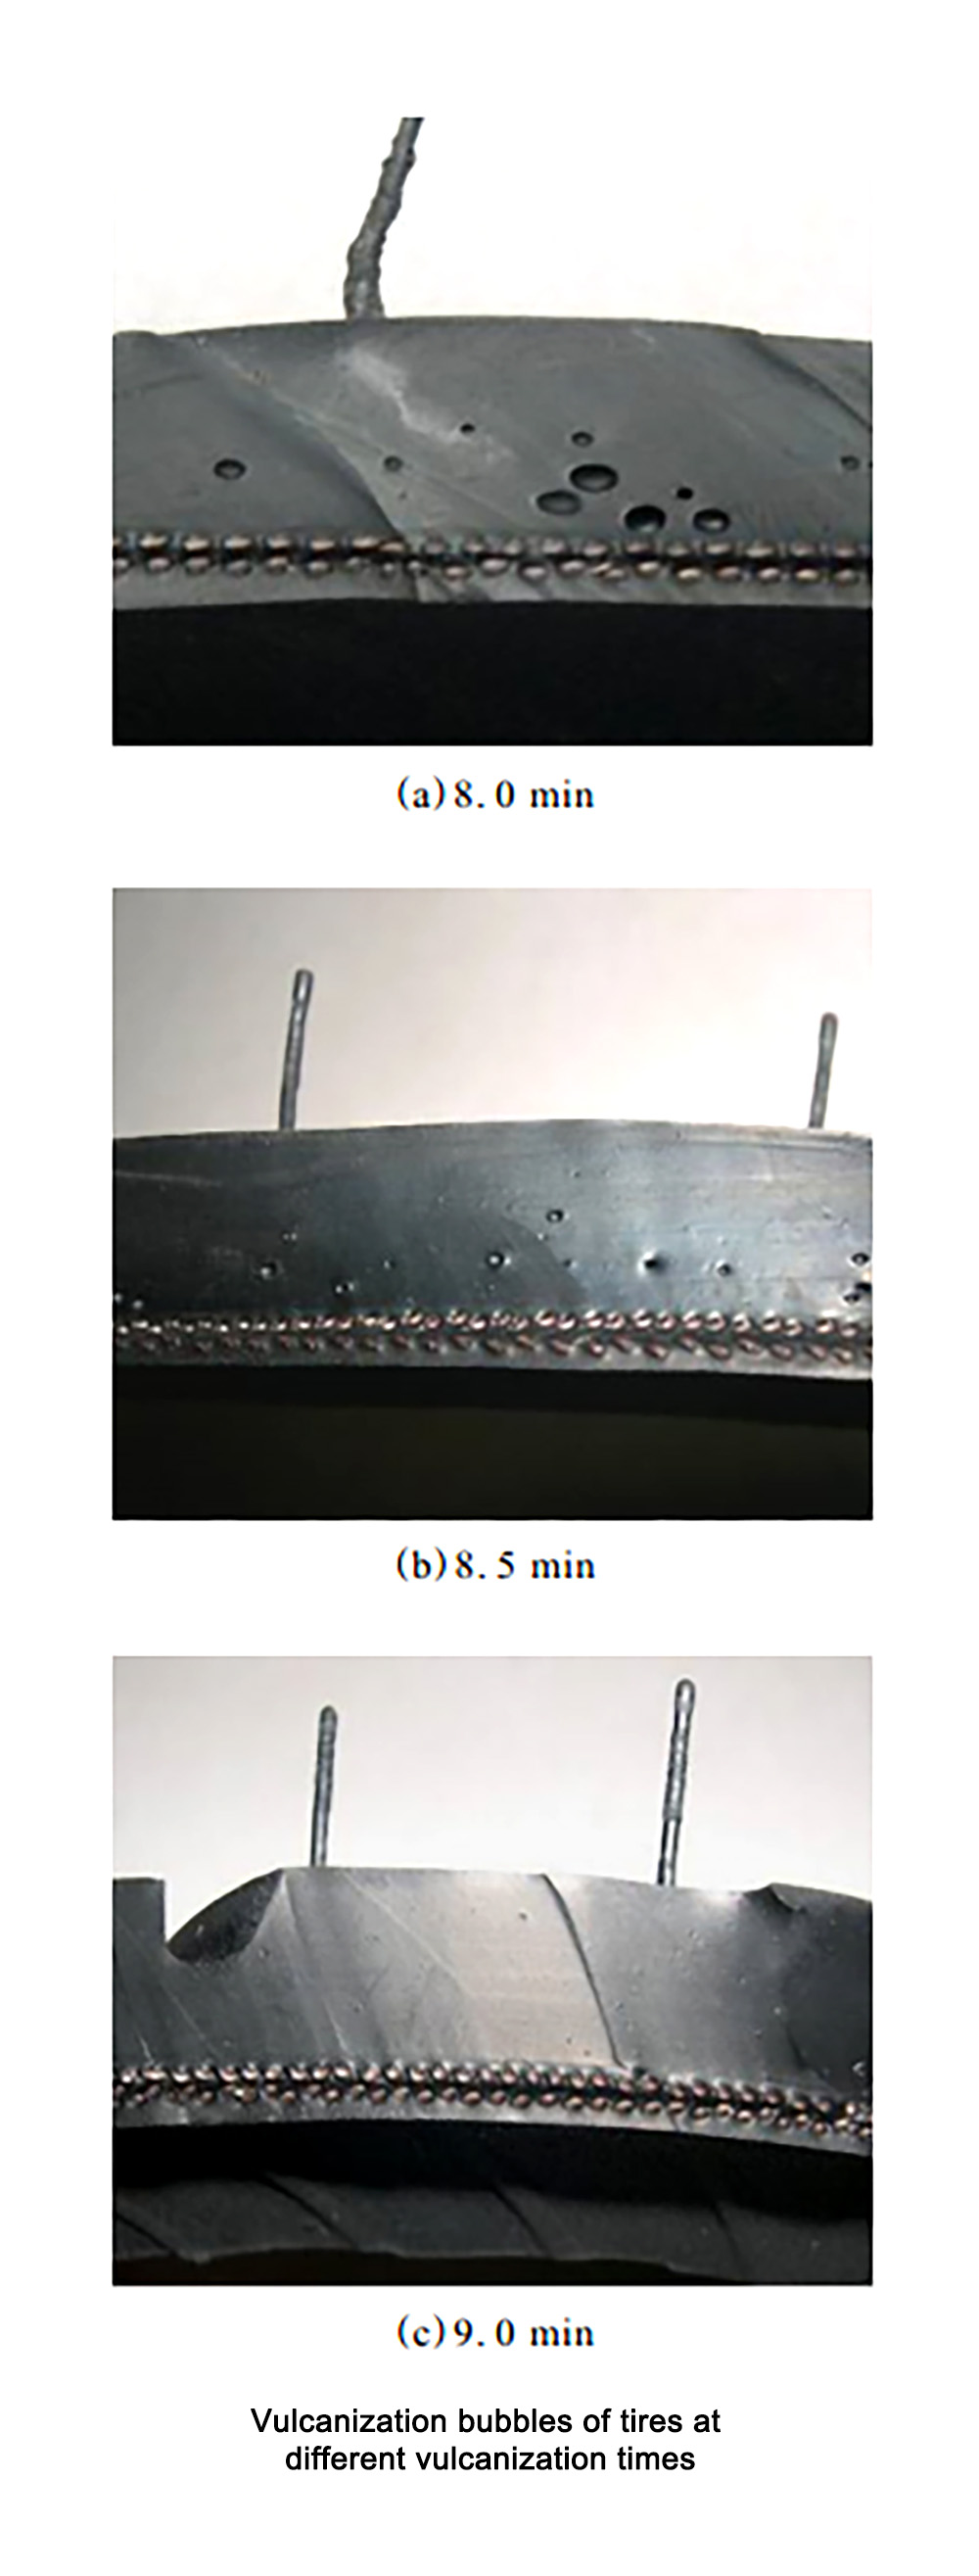
Para determinar rápidamente el tiempo de vulcanización positivo de neumáticos bajo diferentes dosificaciones de pulpa de aramida y espesores de capa a prueba de perforaciones, se puede utilizar el método del tiempo del punto crítico de burbuja. Primero, se aclaran dos definiciones. Una es el tiempo del punto de burbuja, es decir, el tiempo en que aparecen burbujas en el neumático cuando se vulcaniza a cierta temperatura y presión; el otro es el tiempo del punto crítico de burbuja, es decir, el tiempo en que desaparecen las burbujas cuando se vulcaniza a cierta temperatura y presión. Por ejemplo: La situación de las burbujas de un neumático de cierta especificación a diferentes tiempos de vulcanización bajo la temperatura y presión existentes se muestra en la Figura 7, y se puede concluir que el tiempo del punto de burbuja del neumático de esta especificación es de 8,5 min y el tiempo del punto crítico de burbuja es de 9,0 min.
El tiempo inicial del punto crítico de burbuja se puede establecer con base en especificaciones similares para determinar preliminarmente el tiempo del punto crítico de burbuja del neumático de esta especificación, es decir, el tiempo de vulcanización provisional menos el tiempo de seguridad. El método real para el tiempo del punto crítico de burbuja consiste en vulcanizar el neumático según el tiempo inicial del punto crítico de burbuja. Si no aparecen burbujas, el tiempo de vulcanización se acorta según corresponda (disminuyendo de 15 a 60 segundos cada vez, según las especificaciones específicas) hasta que se encuentre el tiempo del punto crítico de burbuja; si aparecen burbujas, el tiempo de vulcanización se extiende según corresponda (aumentando según la ubicación y el tamaño de las burbujas) hasta que se encuentre el tiempo del punto crítico de burbuja. Para confirmar el punto crítico de burbuja del neumático, se debe cortar el neumático en caliente para observar si la sección del neumático (incluyendo la banda de rodadura de los moldes superior e inferior, entre las capas de cuerdas, las llantas, etc.) presenta burbujas y marcarlas. El tiempo de vulcanización positivo es la suma del tiempo del punto crítico de burbuja, el tiempo de seguridad y el tiempo afectado por factores estacionales. Según la experiencia, cuando el tiempo del punto crítico de la burbuja es ≤5, 5 a 7, 8 a 14, 15 a 18 y ≥18 min, el tiempo de seguridad es 1, 2, 3, 4 min y 20% del tiempo del punto crítico de la burbuja respectivamente.
Conclusión
Se analizaron y compararon los efectos de refuerzo de la fibra corta de aramida y la pulpa de aramida sobre el caucho, y se utilizó pulpa de aramida Kevlar®EE para preparar la capa antipinchazos de los neumáticos de bicicleta. Se estudiaron los efectos de la dosificación de pulpa de aramida, el espesor de la capa antipinchazos y el tiempo de vulcanización en la resistencia del cuerpo del neumático y la adherencia. Las conclusiones son las siguientes:
- Con el aumento de la dosis de pulpa de aramida, la resistencia de la carrocería del neumático aumentó significativamente, pero el rendimiento de adhesión disminuyó.
- Con el aumento del espesor de la capa antipinchazos, aumentó la resistencia de la carrocería del neumático y la tendencia de cambio de la fuerza de adhesión fue irregular.
- Dentro del rango normal de vulcanización de los neumáticos, la resistencia del cuerpo del neumático y el rendimiento de adhesión fluctuaron ligeramente; pero cuando el neumático estaba en un estado de bajo o alto contenido de azufre, con el aumento del grado de bajo o alto contenido de azufre, la resistencia del cuerpo del neumático y el rendimiento de adhesión disminuyeron significativamente.


